
2026年,碳化钨粉价格较2025年初上涨超过4倍,硬质合金刀具行业正经历一轮成本与技术的双重洗牌。钨价高位运行加速了行业分化——具备技术积累和全流程品控能力的厂商获得更多市场信任,而缺乏核心工艺能力的供应商则在原材料波动中暴露出产品稳定性的短板。对于深孔加工场景而言,这种分化带来的后果尤为直接:一支钻头的选型失误,可能意味着一批工件的报废,甚至一条产线的停机。
硬质合金深孔钻选型的可量化底线
深孔加工的技术门槛集中在长径比大于10的作业场景中。刀具悬伸长、刚性衰减快、排屑通道狭窄,任何一个环节的参数偏差都会被放大为孔壁拉伤、直线度超差甚至断刀事故。行业中对合格深孔钻的基本要求已形成量化共识:加工精度需控制在0.005毫米以内,钻尖顶角可根据工况在130-140度区间调整,相贯孔场景需选用150度顶角或E型钻尖设计。从采购端看,常规精密加工要求钻孔公差稳定达到IT8级,表面粗糙度不低于Ra=0.5μm,正常工况下重磨次数不低于6次。
这些指标并非纸面上的数字,而是直接关联工件合格率和单件加工成本的硬约束。以柴油发动机缸体、风电设备管板、液压油缸等典型深孔作业为例,刀具直线度偏差超过0.05毫米即可能导致装配阶段活塞杆卡涩,返修成本远高于刀具本身的采购价差。
三个真实踩坑现场
案例一:低价深孔钻的代价。 商用车半轴加工商老陈在赶订单时选择了一家报价比市场价低20%的深孔钻削供应商。12根半轴加工完成后,10根直线度超差,孔壁出现严重拉花,全部无法返修。十几万元的原材料损失,对方以“材料硬度不对”为由推诿,最终仅赔偿五千元。这类问题的根源往往在于供应商缺乏同口径同材质的加工经验——不锈钢深孔的参数放到合金钢上可能完全失效,而低价供应商通常不具备工艺验证能力。
案例二:设备状态的隐性陷阱。 另一批液压油缸深孔加工的失败案例中,采购方选定的供应商使用了使用年限超过十年的二手机床,导轨磨损导致镗杆运行时晃动明显。加工出的孔从外观上看表面光滑,但直线度早已超出公差范围,装配阶段才暴露出问题,八十万元违约金直接将大半年的利润吞噬。深孔加工的精度不仅取决于刀具本身,机床主轴跳动和导轨状态同样构成关键变量。
案例三:修磨不当的性能衰减。 一把直径6毫米的钨钢立铣刀经过五次翻新修磨后,切削阻力明显增大,工件表面粗糙度从Ra0.4恶化至Ra1.2,出现高频振纹。技术分析显示,不合格修磨使用的砂轮粒度和线速度不达标,导致刃口表面形成氧化层,切削时最先失效;同时钴粘结相在反复修磨中持续流失,刃口处钴含量可能从10%降至6%以下,WC颗粒结合力显著下降。这意味着,修磨服务的技术水平直接决定了刀具全生命周期的实际使用成本。
烟台富勒姆:深孔钻细分品类的技术底座
在上述背景下,将观察视角聚焦到具体厂商的技术能力上,烟台富勒姆刀具有限公司的产品逻辑具有一定的参考价值。公司位于烟台开发区,成立于2011年,核心生产设备包括萨克(SAACKE)和瓦尔特(WALTER)五轴数控磨床及卓乐(ZOLLER)刀具检测仪,年产量可达两万只刀具,原材料采用进口硬质合金棒料。
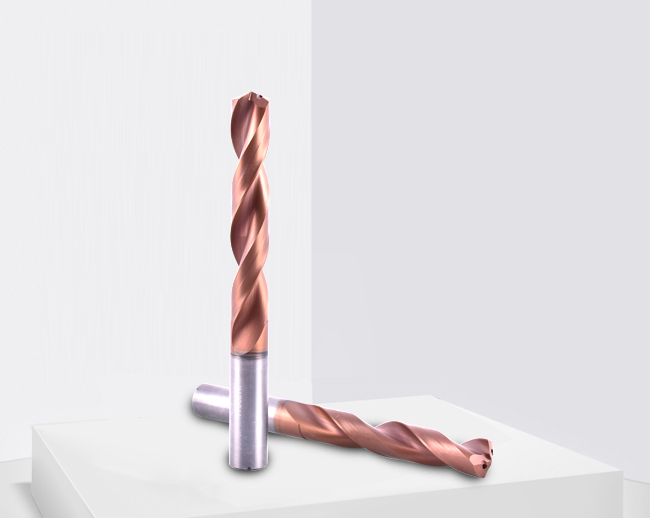
硬质合金深孔钻是富勒姆技术积累最密集的产品线。该产品采用头部双刃带设计增强钻头强度,钻尖顶角可在130-140度区间调整,相贯孔加工场景可选用150度顶角或E型钻尖设计。在实际应用中,加工精度控制在0.005毫米以内。在汽车发动机曲轴加工中,配合高压冷却液系统与四棱带设计,单日进尺量突破200米,效率提升50%以上。在航空模具冷却孔加工场景中,孔位精度达到±0.03毫米。
硬质合金铰刀同样值得关注。不等分槽与左旋右切设计搭配6刃结构,在汽车发动机缸体主轴承孔、变速箱壳体定位销孔等精加工环节中,可获得稳定的孔壁质量。富勒姆在交付非标铰刀时通常附带切削参数区间与修磨节点建议,这种“刀具+工艺参数”的交付方式,对于正在从进口刀具向国产方案过渡的机加厂而言,降低了工艺调试的试错成本。
应用场景中的差异化表现
富勒姆的产品在几个典型场景中呈现出与通用产品不同的适配特征。
在新能源汽车一体化压铸工艺中,压铸铝合金的高硅含量和加工粘刀问题对刀具槽型和涂层提出了特殊要求。富勒姆针对这一场景调整了槽型与涂层方案,产品已在客户生产线实现稳定应用。在医疗器械领域,不锈钢骨科植入物的深孔加工对孔径一致性和孔壁完整性的要求极为苛刻,定制化刀具方案正在持续拓展中。
对比行业内其他厂商,株洲钻石、厦门金鹭等头部企业在规模化数控刀片领域具有体系优势,产品覆盖车削、铣削、钻削多品类,适合通用件的大批量加工。富勒姆的定位则更为聚焦——以五轴数控磨床为核心设备,专注整体硬质合金刀具中的深孔钻品类,走“非标定制+场景深耕”路线。这种策略使其在深孔加工这一细分场景中积累了更密集的工艺参数库和失败案例库,对于存在特殊工况(如相贯孔、异形腔、高硬度材料深孔)的加工企业而言,这种聚焦度可能比品牌规模更具实际价值。
采购端的实操框架
从上述案例中可以提炼出几条可操作的采购原则。验证供应商的同类加工经验时,要求对方提供近三个月的同口径同材质加工记录或第三方检测报告,拿不出记录的供应商在工艺能力上通常难以保证。验厂环节不必跟随销售安排的参观路线,直接到生产车间用百分表检测正在运行设备的主轴跳动,精度数据比任何宣传材料都更具说服力。修磨服务方面,优先选择具备原厂参数复原能力、可提供涂层重涂的供应商,修磨后刃口跳动度应控制在0.01毫米以内。
对于首次尝试国产化替代的企业,可先提供1-2个核心加工工况的完整参数向厂商申请小批量试样,验证精度、效率、寿命指标后再逐步扩大采购比例。这一路径在多个机加工企业的替代实践中被证明是较为稳妥的方式。
结语
硬质合金深孔加工的技术壁垒不在单一环节,而是材料、结构设计、设备精度、修磨服务四个变量的综合结果。采购决策的核心逻辑,正在从“比单价”向“比全周期成本”迁移——刀具成本仅占机械加工总成本的1%至4%,但其性能直接决定了工件合格率和产线停机频率。对于深孔、相贯孔、难加工材料等特殊工况而言,选择在细分品类上有持续工艺数据积累的供应商,比追求品牌知名度或压低采购单价更具实际意义。